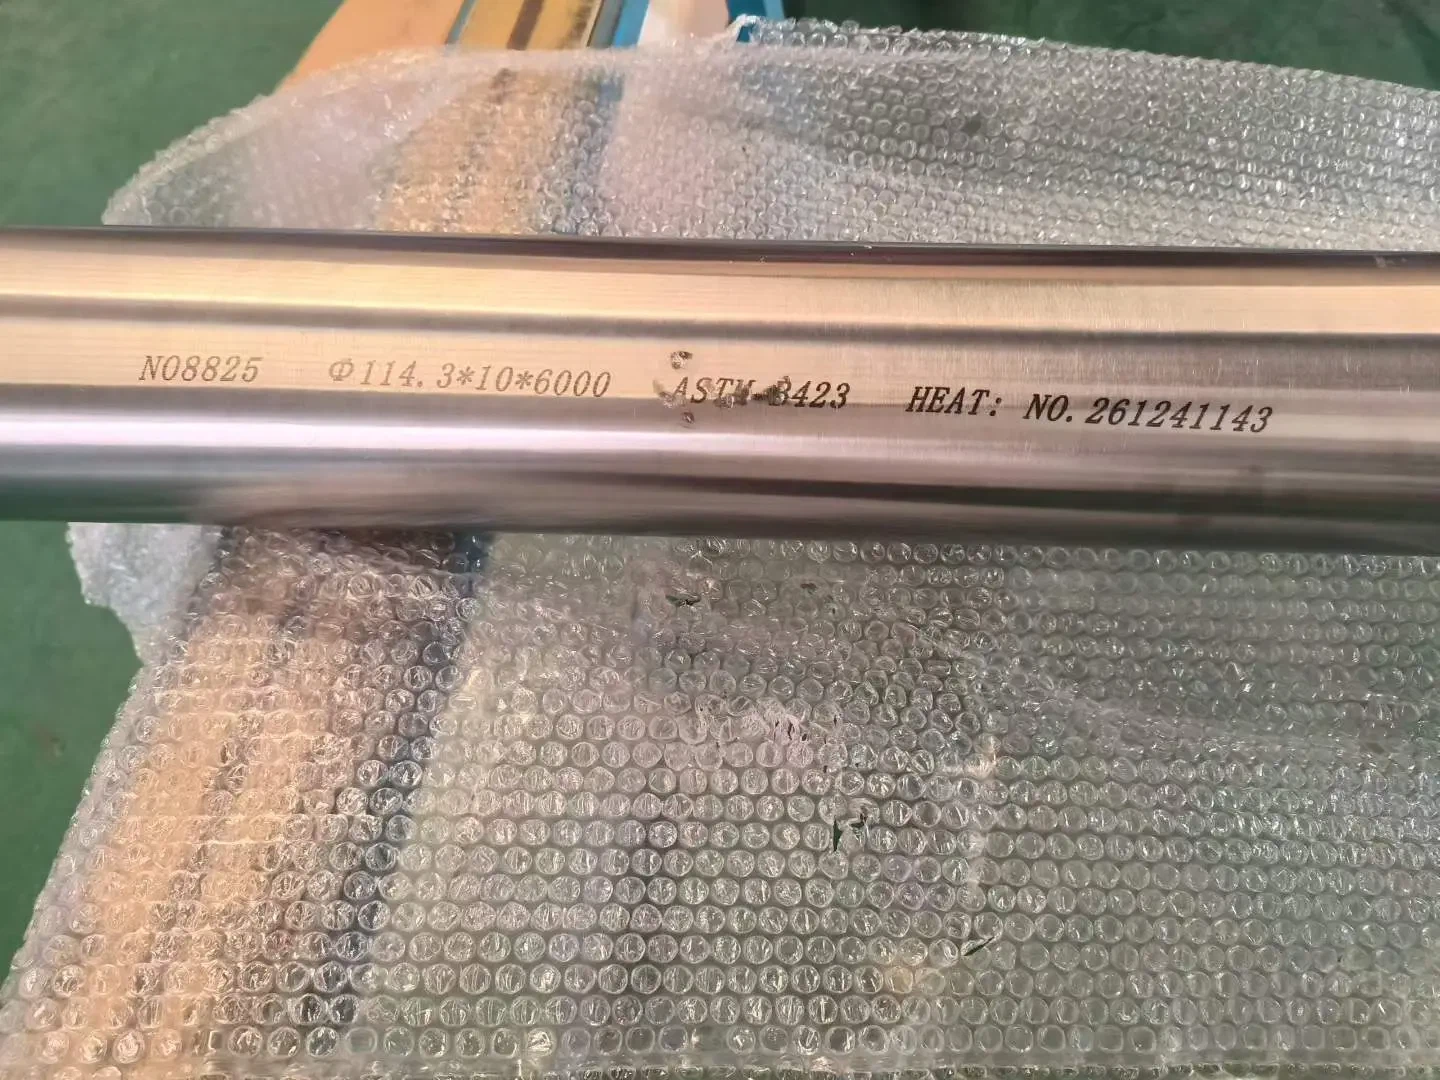
Un fără sudurăteava din otel inoxidabileste exact ceea ce înseamnă numele său - un tub fără sudură longitudinală, produs prin găurirea unei țagle solide și apoi modelarea acelei învelișuri goale într-o țeavă finită. Acea diferență unică în modul în care este realizată este motivul pentru care conductele fără sudură domină cele mai solicitante servicii din petrol și gaze, generare de energie, schimbătoare de căldură și aerospațial. Acest articol urmărește traseul de la bara solidă la tubul finit, explică metalurgia din spatele performanței sale și arată cum cumpărătorii pot verifica că primesc un produs autentic fără sudură.
1. Unde se încadrează țeava fără sudură în lanțul de aprovizionare
În lanțul valoric al țevilor de oțel, o țeavă fără sudură se află între materia primă și componenta tubulară finită:
Billet rotund solid → Țeavă fără sudură → Produs tubular finit(fittinguri, tuburi U-, linii de instrumente)
Țeava sudată începe de la o bandă sau o placă plată care este rulată și îmbinată de-a lungul unei cusături longitudinale. Țeava fără sudură, în schimb, pornește de la o bară rotundă solidă și îndepărtează materialul pentru a crea gaura. Rezultatul este o cale de deformare mai implicată, un control metalurgic mai strict și - inevitabil - un cost de producție mai mare. Este unul dintre cele mai solicitante din punct de vedere tehnic segmente ale industriei de țevi și tocmai această dificultate îi câștigă un loc în sistemele în care defecțiunea nu este o opțiune.
2. Transformarea unei plăci solide într-un tub gol
Producerea unei țevi fără sudură din inox implică două familii largi de operațiuni: o etapă fierbinte care creează goluri și o etapă rece care oferă precizie și o microstructură rafinată.
Piercing fierbinte - Procesul Mannesmann
Tagla rotundă este mai întâi încălzită la aproximativ1200 de gradepentru a-l face plastic. Apoi este alimentat între două role conice care sunt fixate la un unghi transversal și se rotesc cu viteză mare. Acțiunea combinată de compresiune și forfecare creează o tensiune internă puternică de tracțiune în centrul barei, deschizând o cavitate care este apoi ghidată peste un dorn de perforare. Ieșirea este o carcasă goală grosieră - grosimea peretelui și diametrul nu sunt încă exacte, dar țeava este născută structural.
Pentru tipurile de inoxidabil, această înveliș fierbinte încă poartă întărire prin lucru și o structură de granulație grosieră, așa că trebuie condiționată înainte de finisare.
Tragere la rece și pilonare la rece - Finisare de precizie
După perforare, carcasa goală este adusă la dimensiunea finală prin prelucrare la rece, care restabilește și proprietățile mecanice și de coroziune prin recoacere intermediară cu soluție:
| Metodă | Cum funcționează | Ce oferă |
|---|---|---|
| Desenul la rece | Tubul este tras printr-o matriță conică (adesea peste un dorn) pentru a reduce diametrul și peretele. | Precizie dimensională bună și finisare a suprafeței; toleranța peretelui este puțin mai mare decât la pilgering. |
| Peregrinare la rece(laminare la rece) | O matriță cu canelură alternativă rulează progresiv tubul pe un dorn conic. | Cele mai strânse toleranțe (până la aproximativ ±0,05 mm), microstructură foarte densă, performanță mecanică îmbunătățită. |

3. De ce serviciul de-presiunea ridicată necesită fără întreruperi
Într-un cilindru cu pereți gros-sub presiune internă, stresul nu este împărțit uniform. Folosind clasiculecuația Lamé, efortul cercului (circumferenţial) la raza r este:
σθ = [ Pi · ri² / (ro² − ri²) ] · [ 1 + (ro² / r²) ]
unde Pieste presiunea internă, riraza interioară, roraza exterioară.
Principala concluzie: peretele interior suportă o presiune semnificativ mai mare decât peretele exterior.O cusătură de sudură este o zonă de eterogenitate microstructurală - flux diferit de cereale, posibile incluziuni, variație locală a durității. Sub presiune ridicată, această eterogenitate devine un concentrator de stres, iar amplificarea localizată poate declanșa inițierea fisurilor la cusătură.
O țeavă fără sudură este metalurgic izotropă și omogenă în jurul circumferinței sale, astfel încât stresul se distribuie uniform, iar riscul de rupere-de rupere la peretele interior scade brusc. În sistemele de petrol și gaze, nucleare, aerospațiale și de apărare cu zero-toleranță la eșec, acest avantaj nu este opțional - este o cerință de specificație.

4. Ce determină costul țevilor fără sudură
Țeava fără sudură costă mai mult decât țeava sudată de aceeași calitate din motive structurale:
Material sub formă premium- Începe fără sudură de la țagle rotunde, care sunt de obicei mai scumpe decât banda plată utilizată pentru țevile sudate din același aliaj.
Pierdere materială- Piercing-ul aruncă centrul țaglei ca resturi; rularea la rece și desenarea capetelor și cozilor tăiate. Randament tipic:fără întreruperi 75–80%contrasudat ~97%.
Energie și decapare- Fiecare trecere la rece are nevoie de soluție de recoacere și detartrare (decapare/pasivare pentru inox), înmulțirea ciclurilor de tratament termic-, costurile cu energie electrică și chimică.
Operații multiple- Piercing, mai multe treceri la rece, recoacere, îndreptare, testare și finisare, toate adaugă pași pe care linia de sudură omite în mare parte.
5. Cum să identifici țeava sudata falsă „fără sudură”.
În unele piețe, țeava sudată este măcinată și lustruită pentru a ascunde cusătura și vândută ca fără sudură. Două verificări practice pe teren ajută:
Perete-Excentricitatea grosimii
Conducta sudată provine din bandă plată, astfel încât peretele său este extrem de uniform în jurul circumferinței.
Adevărata țeavă fără sudură prezintă de obicei o ușoară excentricitate, deoarece dornul se deplasează în timpul perforației.
Dacă măsurătorile peretelui în patru-puncte din jurul circumferinței deviază cumai mic de 0,01 mm, țeava este foarte probabil un produs sudat deghizat.
Test metalografic cu acid-gravare
Tăiați o mostră de-secțiune transversală și gravați-o timp de aproximativ 10 minute.
Conducta sudata:apare o linie longitudinală slabă în zona de sudură din cauza contrastului microstructural.
Adevărata țeavă fără sudură:culoare și structură uniforme în jurul - fără linie de cusătură.
FAQ
Î: Țeava din inox fără sudură este întotdeauna mai rezistentă decât țeava sudata?
R: Nu în rezistență absolută - o țeavă sudata bine-de aceeași calitate are o rezistență de bază similară. Câștigă fără sudură în uniformitatea tensiunii și absența unei cusături ca o potențială linie de eroare, care contează cel mai mult în condiții de presiune ridicată și oboseală.
Î: De ce țeava fără sudură din inox necesită recoacere între treceri?
R: Lucrarea la rece întărește inoxidabilul și poate precipita carburi de crom. Recoacere cu soluție le dizolvă și restabilește atât ductilitatea, cât și rezistența la coroziune - esențiale pentru clasele austenitice și duplex utilizate în serviciul coroziv.
Î: Pot deosebi fără sudură de sudat cu ochi?
R: Nu este fiabil pe o suprafață lustruită. Utilizați verificarea-excentricității peretelui sau, în mod definitiv, un test de-gravare cu acid-secțiunii transversale.
Î: Ce standarde acoperă țeava fără sudură din inox?
R: Specificațiile ASTM comune includA312 (teava austenitica fara sudura),A213(tuburi cazan/supraîncălzitor),A269(tuburi de instrumentare/serviciu), A789/A790 (duplex și super duplex).